Mașini de pungi cu coli sau cu rolă: cum funcționează fiecare
Pe scurt, transformă hârtia din rolă continuă sau coli pretipărite în pungi finite printr-o succesiune fixă: alimentare, formarea tubului, tăiere, plierea fundului, lipire și evacuare, sincronizate prin servomotoare și un PLC central. O mașină modernă cu rolă parcurge întregul proces în mai puțin de două secunde pe pungă.
Această comparație între mașini de pungi cu coli și cu rolă parcurge fiecare etapă a celor două familii și explică componentele care determină funcționarea fiabilă la viteză. Înțelegerea etapelor permite evaluarea critică a fișei tehnice înainte de achiziție.
Procesul pe scurt
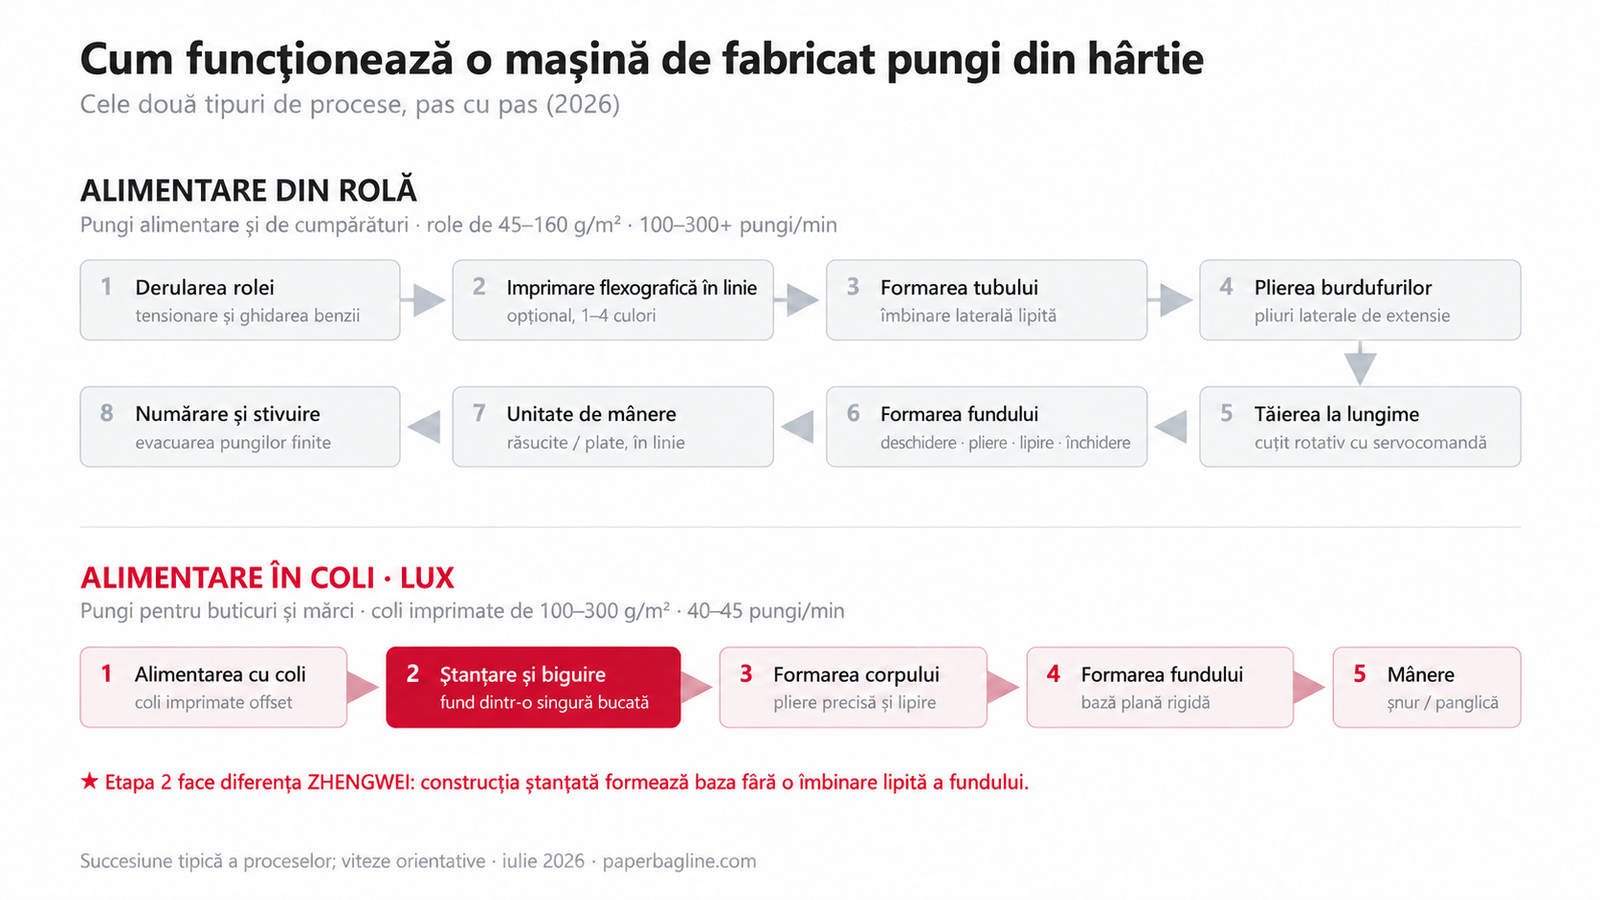
- Alimentare — rola se derulează sau colile tipărite intră una câte una
- Tipar — flexografie opțională în linie la utilajele cu rolă
- Formarea tubului — hârtia se pliază în jurul unui formator și se lipește într-un tub continuu
- Plierea burdufurilor — pliurile laterale se biguiesc pentru ca punga să se poată extinde
- Tăiere — tubul se taie la lungimea fiecărei pungi
- Formarea fundului — baza se deschide, se pliază și se lipește, pătrată/SOS sau în V
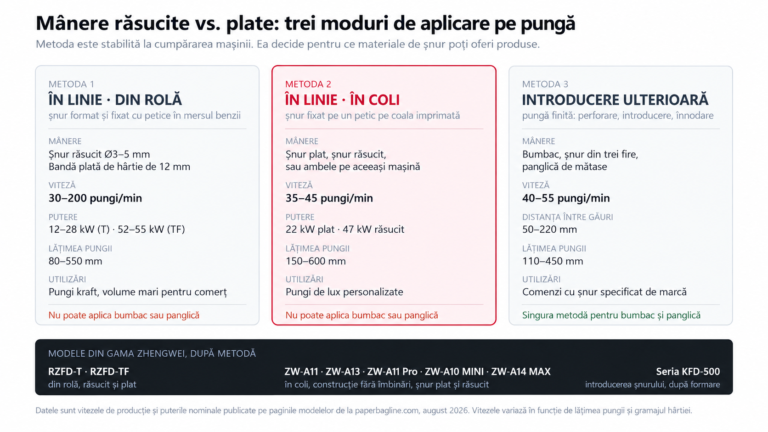
- Montarea mânerelor — mânere răsucite sau plate aplicate în linie, dacă utilajul este echipat
- Evacuare — pungile finite se numără și se stivuiesc
Mașini de pungi cu rolă: funcționarea pas cu pas
Pasul 1: derulare și ghidarea benzii
O rolă de hârtie kraft se montează pe un derulator cu control automat al tensiunii. Ghidarea menține marginea dreaptă; fără ea, toate pliurile ulterioare ar devia. La utilajele mai performante, tensiunea și ghidarea sunt controlate servo, nu mecanic, permițând funcționare curată la viteză mare cu hârtie subțire.
Ca clasă, utilajele cu rolă folosesc aproximativ 35–150 g/m², dar niciun model nu acoperă întregul interval. Cumpărătorii care se bazează pe intervalul general pot descoperi că hârtia nu se încadrează în modelul ofertat.
Pasul 2: tipar în linie, opțional
Multe linii cu rolă includ una până la patru culori flexografice, tipărind banda înainte de formare. Calitatea este adecvată pungilor alimentare, dar nu este comparabilă cu offsetul, important la pungile de lux.
Tiparul reduce și viteza. Modelele cu tipar în linie ating de obicei 100–150 pungi pe minut, după model și lățime, față de până la 200 fără tipar. Unitatea se află între tăierea mânerelor și fixarea peticelor, astfel că utilajele sunt mai lungi și necesită mult mai multă putere.
Pasul 3: lipire și formarea tubului
Adezivul se aplică pe o margine, iar banda plană se pliază în jurul unei plăci într-un tub continuu. Suprapunerea lipită devine îmbinarea laterală, prezentă atât la pungi standard, cât și de lux; nu aceasta le diferențiază. Diferența constructivă apare două etape mai târziu, la fundul pungii.
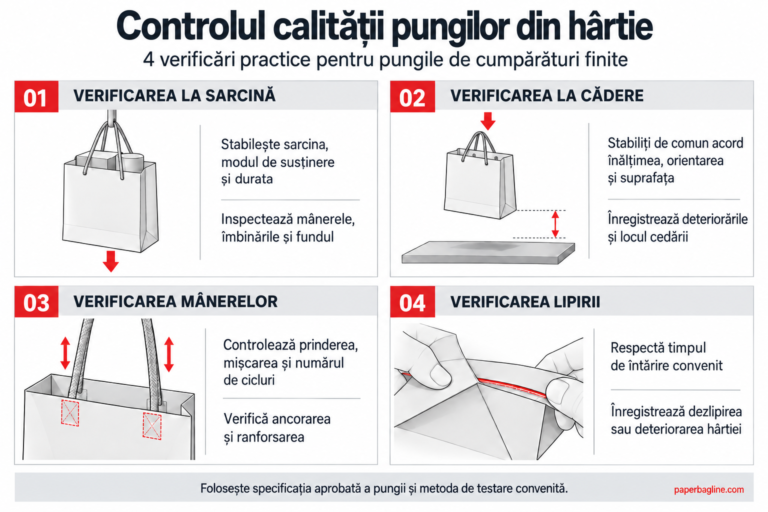
Etapa depinde de tensiunea constantă a benzii. Orice vibrație poate deplasa cordonul de adeziv, iar un cordon prea subțire este o cauză frecventă a deschiderii pungii sub sarcină după ambalare.
Pasul 4: plierea burdufurilor
Burdufurile laterale, pliurile tip acordeon care permit extinderea pungii, sunt biguite în tub prin roți de pliere. Adâncimea lor determină o parte din domeniul dimensional al utilajului.
Pasul 5: tăiere
Un cuțit rotativ taie tubul la lungimi individuale, cu margine dreaptă sau zimțată. Lungimea se setează pe ecran și se execută servo; la utilajele moderne, schimbarea lungimii este un parametru, nu o reconstrucție mecanică.
Lungimea de tăiere nu este înălțimea pungii. La un model îngust, tăierea poate fi 190–370 mm, dar 370 mm nu oferă o pungă de 370 mm: o parte se consumă pentru fund. Utilajul poate acoperi lățimea dorită fără a atinge înălțimea necesară; verificați ambele.
Pasul 6: deschiderea, plierea și lipirea fundului
Este stația cea mai complexă mecanic. Dispozitive cu vid deschid capătul tubului, degete de formare pliază baza pătrată/SOS sau în V, adezivul se aplică precis, iar rolele presează închiderea. Rezultă îmbinarea lipită transversală a bazei convenționale. Calitatea fundului diferențiază vizibil utilajele ieftine de cele bine construite; baza lipită slab este cea mai frecventă defecțiune în utilizare a modelelor economice.
Pasul 7: montarea mânerelor, unde există dotarea
Unitățile în linie formează mânere răsucite sau plate din role separate, le lipesc pe petice și presează peticele pe pungă, sincronizat cu linia. Unitatea este practic un al doilea utilaj atașat primului, de unde creșterea prețului utilajului.
Mânerul crește și gramajul minim. La modelele cu rolă, minimul practic urcă la aproximativ 80 g/m² cu unitate de mânere; o pungă fără mâner din kraft ușor poate să nu funcționeze cu mâner pe aceeași hârtie.
Pasul 8: numărare și evacuare
Pungile finite se numără fotoelectric și se evacuează în stive pentru ambalare. Producția din rolă este aproximativ 30–200 pungi pe minut, după dimensiune și model; modelele alimentare cu fund plat, fără stație de mânere, ating 580.
Mașini de pungi cu coli versus rolă: diferențele procesului
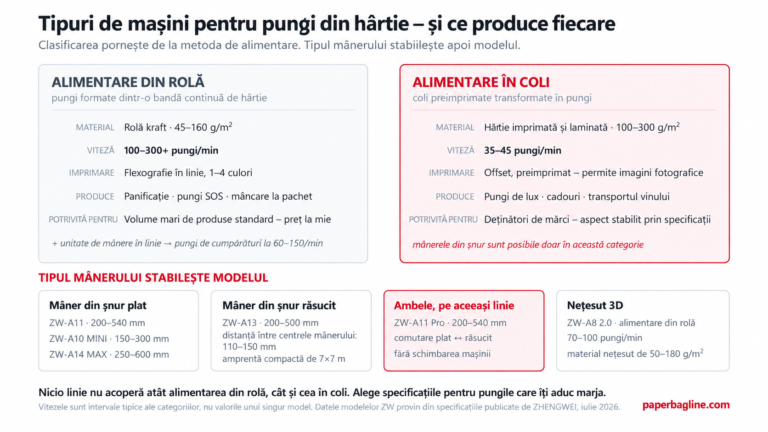
Cum funcționează utilajul când produsul este o pungă de lux? Etapele de mai sus descriu formarea tubului din rolă. Pungile rigide de cumpărături tipărite offset, cu șnur, pentru modă și cosmetice, pornesc de la coli pretipărite de carton, 180–300 g în gama ZHENGWEI, adesea laminate sau finisate.
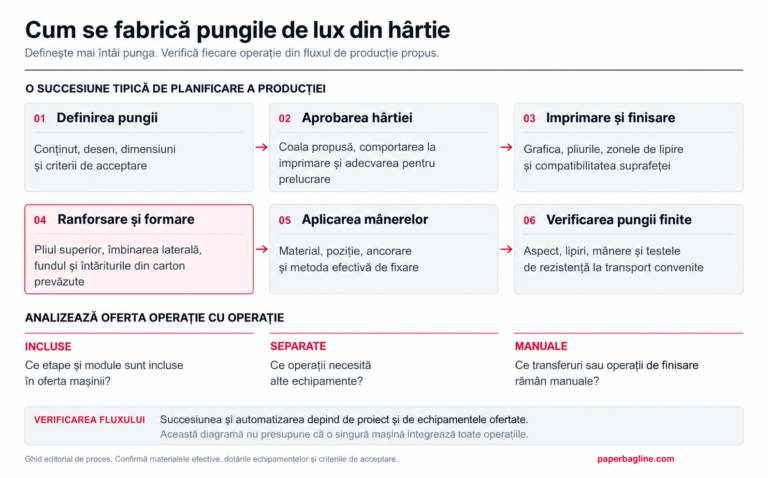
Fluxul cu coli: alimentare individuală → biguire și tăiere după geometria pungii → formarea corpului → plierea și lipirea bazei → montarea mânerelor din șnur sau panglică. Deoarece offsetul se face anterior pe o presă separată, calitatea tiparului depinde de tipografie, nu de linia de pungi.
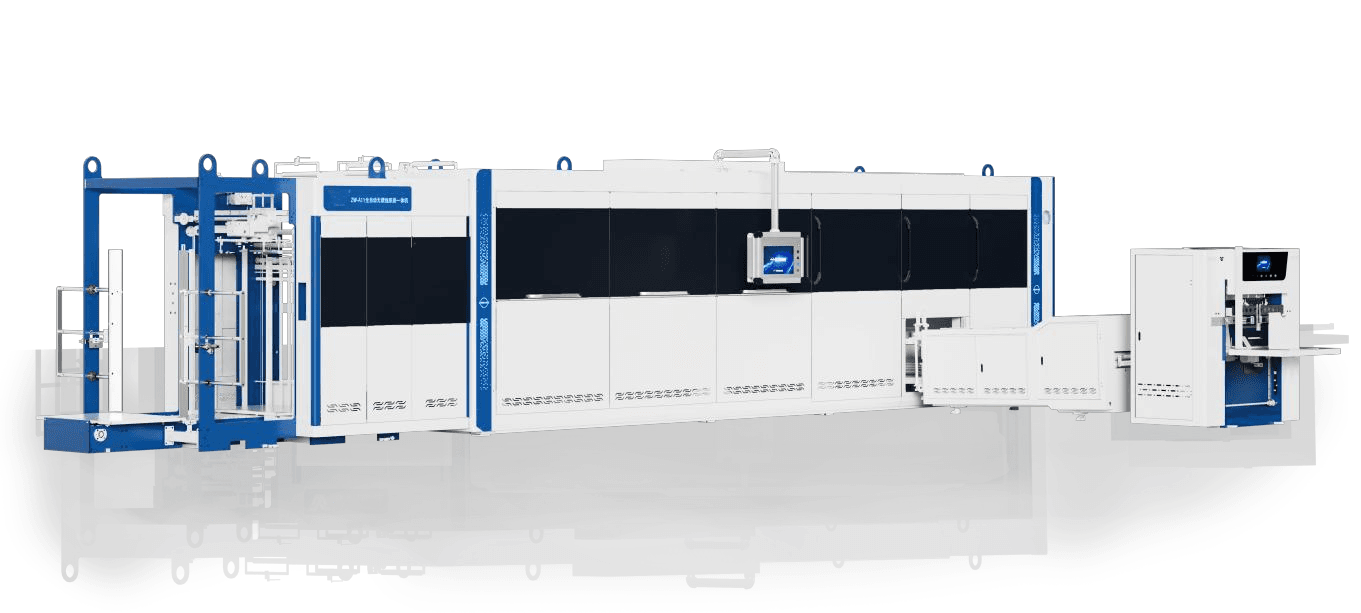
În categoria cu coli există o altă diferență constructivă la bază. Utilajele convenționale pliază fundul spre interior și îl lipesc ca la tubul din rolă, lăsând o îmbinare transversală. Utilajele fără îmbinare bazate pe ștanțare, tehnologia seriei ZW, înfășoară semifabricatul în U în jurul bazei, astfel încât fundul este o singură bucată continuă de hârtie, fără îmbinare inferioară; îmbinările sunt la cele două pliuri laterale. La o pungă ce exprimă identitatea comercială, clientul vede și simte diferența de fiecare dată când o așază. Detaliem comparația în ghidul fără îmbinare versus tradițional.
Sfat: Verificați grafica față de domeniul colilor înainte de orice altceva. ZW-A11 acceptă 560–1040 mm lungime și 310–680 mm lățime. Un design exterior acestui domeniu nu poate fi produs, indiferent de valorile din coloanele lățimii și înălțimii pungii. Cumpărătorii verifică adesea această specificație ultimii și o regretă primii.
Componentele care determină fiabilitatea
- Servomotoarele sincronizează electronic stațiile. Mai multe axe servo înseamnă schimbări de format mai rapide și registru mai precis; mecanismele cu legături mecanice sunt mai ieftine și mai lente la reglare.
- PLC și ecran tactil păstrează rețetele pungilor. Căutați mărci consacrate, Siemens, Mitsubishi, Schneider; platforma de comandă determină disponibilitatea pieselor peste 10 ani.
- Sisteme de vid și pneumatice efectuează prinderea și plierea; marca componentelor, SMC sau Festo, este un indiciu al calității generale a construcției.
- Sisteme de lipire — adeziv rece pe bază de apă pentru corp și fund, termofuzibil la unele unități de mânere. Aplicarea cu duze este mai curată și reglabilă decât cea cu roți.
- Fotocelule și senzori de registru aliniază grafica la tăieri și pliuri, diferența dintre o siglă centrată și rebut.
Ce se uzează mai întâi
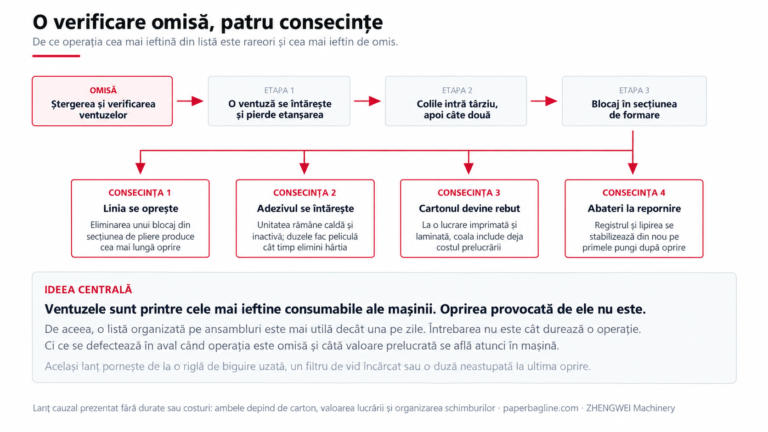
Componentele de mai sus determină construcția. Zilnic, trei piese decid continuitatea: ventuzele alimentatorului, duzele de adeziv și rigla de biguire.
Ventuze. O ventuză întărită sau fisurată nu se manifestă neapărat la alimentator, ci ulterior prin blocaj la pliere. Programul de service ZHENGWEI prevede ștergerea la fiecare schimb și testarea aspirației cel puțin săptămânal.
Duze de adeziv. Purjați și protejați duzele la fiecare oprire; înmuiați-le și spălați-le cel puțin săptămânal. O duză parțial blocată de peliculă de adeziv stagnant provoacă frecvent deschiderea bazei sub sarcină mare.
Riglă de biguire. Dacă rigla de oțel se uzează și devine prea superficială, nu mai formează corect bigul, iar punga nu se pliază corespunzător ulterior.
Sfat: Aduceți cartonul propriu la vizita în fabrică și cereți o probă. Utilajele se demonstrează pe material ales de furnizor, iar cartonul reciclat sau mai greu se poate comporta diferit. Proba cu materialul propriu valorează mai mult decât orice cifră din broșură.
Viteză, personal și material în practică
- Producție: utilajele semiautomate produc aproximativ 80–1.000 pungi pe oră; cele automate cu rolă, circa 30–200 pe minut, după model; liniile de lux cu coli produc circa 40–45 pe minut, deoarece construcția este mai grea și precisă.
- Personal: o linie complet automată necesită de obicei 2–3 operatori pentru încărcare, control și ambalare, fără creșterea numărului odată cu producția.
- Material: utilajele cu rolă folosesc kraft și hârtii cretate de aproximativ 35–150 g/m² la nivel de clasă; cele cu coli folosesc carton tipărit și laminat, 180–300 g în gama ZHENGWEI.
Considerați limita inferioară a vitezei ofertate drept punct realist. O pungă de 550 mm pe un model lat cu rolă cotat la 30–110 pungi pe minut funcționează mult mai aproape de 30 decât de 110. Limita superioară aparține celei mai ușoare lucrări, nu neapărat celei proprii.
Sfat: Stabiliți clasa materialului înainte de lista scurtă. Utilajele cu coli folosesc carton de 180–300 g, nu hârtie din rolă. O pungă kraft alimentară de 35–80 g/m² necesită rolă; niciun utilaj cu coli nu o va produce. Întrebați furnizorul în ce gamă se încadrează hârtia înainte de alte comparații.
Bugetele corespunzătoare acestor valori sunt prezentate în ghidul nostru de prețuri 2026, iar potrivirea clasei cu produsul în ghidul de selecție.
FAQ: cum funcționează aceste mașini de pungi în practică?
Câte pungi pe minut poate produce un utilaj?
Utilajele automate cu rolă produc circa 30–200 pungi pe minut, în funcție de dimensiune și model, iar cele alimentare cu fund plat ating 580. Modelele de lux cu coli produc circa 40–45 pe minut; cele semiautomate, aproximativ 80–1.000 pe oră.
Câți lucrători necesită utilajul?
Un utilaj complet automat funcționează de obicei cu 2–3 operatori pentru încărcare, control și ambalare. Semiautomatul necesită mult mai multă manoperă pe pungă, deoarece mânerele și finisarea sunt manuale.
Ce hârtie poate folosi o mașină de pungi?
Modelele cu rolă prelucrează kraft, hârtie albă și cretată, aproximativ 35–150 g/m² la nivel de clasă. Cele cu coli prelucrează hârtie tipărită offset și laminată, 180–300 g în gama ZHENGWEI, materialul pungilor de lux.
Care este diferența dintre rolă și coli?
Utilajele cu rolă formează rapid din hârtie continuă și tipăresc flexografic în linie, potrivite pungilor alimentare. Cele cu coli formează mai lent din hârtie pretipărită, dar cu tipar și finisaj mult mai bune, pentru pungi de lux autentice.
De ce unele pungi nu au îmbinare la fund?
Utilajele standard pliază baza spre interior și o lipesc, lăsând o îmbinare transversală. Cele fără îmbinare înfășoară semifabricatul ștanțat în U în jurul bazei, astfel încât fundul rămâne o singură bucată continuă fără îmbinare; construcția este disponibilă în seria ZHENGWEI ZW alimentată cu coli.
Doriți să vedeți procesul pe un utilaj real? Trimiteți specificația și vom produce mostre gratuite pe modelul ZW potrivit, cu ofertă detaliată în 24 de ore. Descoperiți cele cinci mașini fără îmbinare alimentate cu coli sau contactați echipa noastră de ingineri.