Máquinas de bolsas de pliegos: 8 pasos frente a bobina
Las máquinas de bolsas de pliegos transforman hojas previamente impresas en bolsas terminadas; las de bobina parten de una banda continua de papel. La alimentación, el conformado, el corte, los pliegues, el encolado y la entrega se coordinan mediante servomotores y un PLC. La secuencia concreta depende de la construcción de la bolsa: un tubo convencional y un desarrollo troquelado sin unión en el fondo no siguen exactamente el mismo recorrido.
Esta comparación explica cada etapa y los componentes que permiten trabajar de manera estable. Comprender el proceso ayuda a leer una ficha técnica y a evitar que una velocidad máxima o un rango general de gramajes se confundan con una garantía para cualquier pedido.
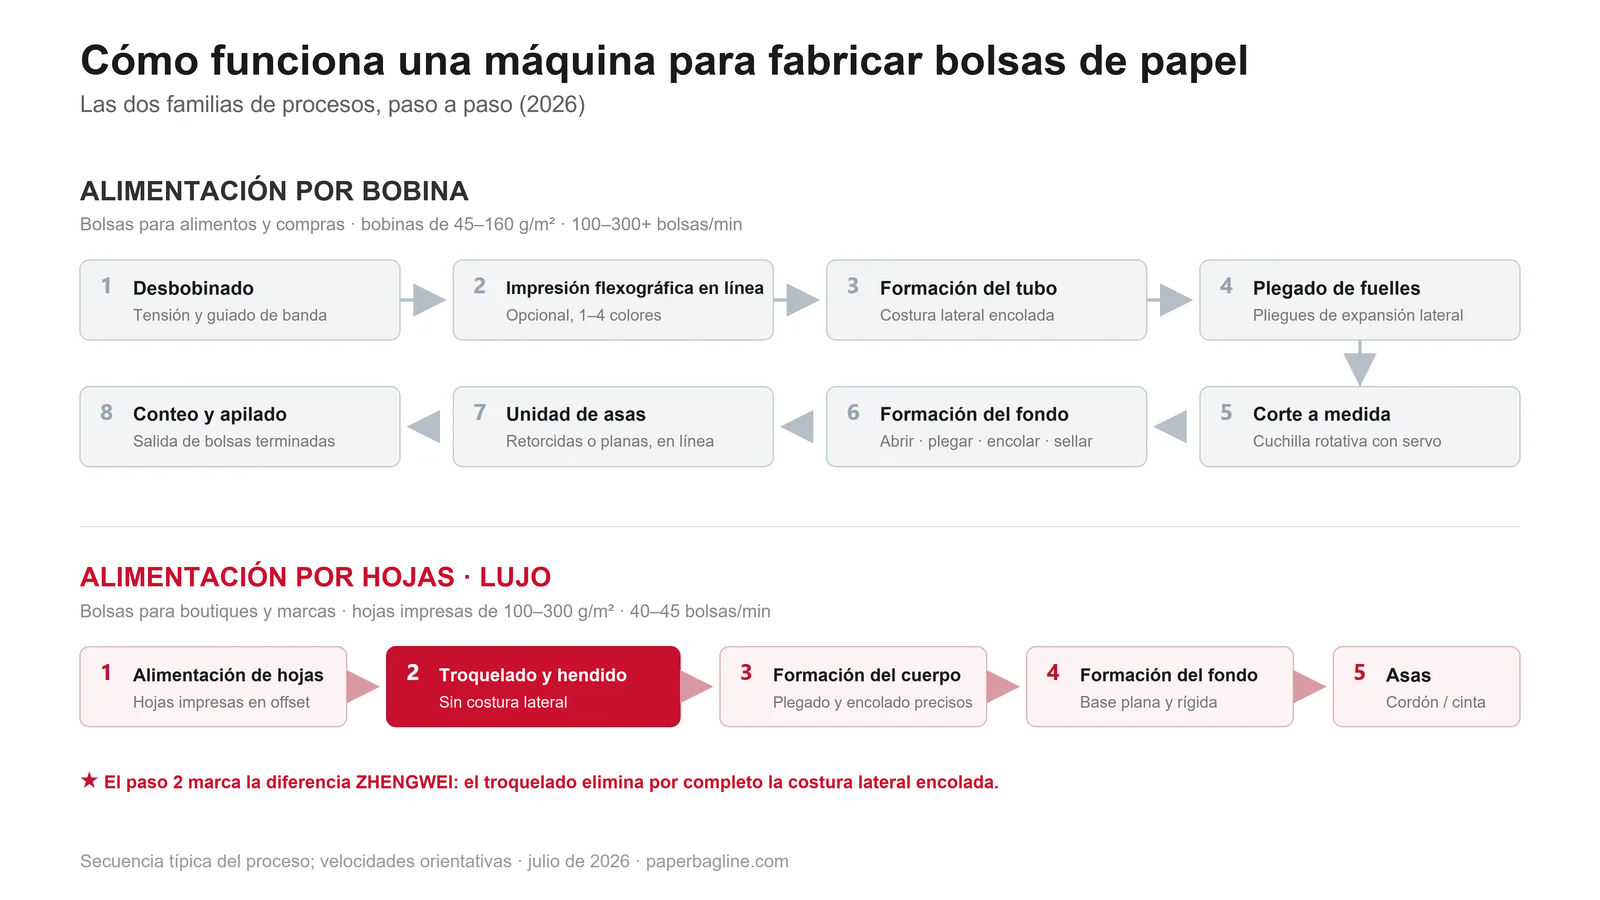
El proceso de fabricación en 8 etapas
- Alimentación: desenrollado de una bobina o entrada individual de pliegos impresos.
- Impresión: flexografía en línea opcional en equipos de bobina; impresión previa en los procesos de pliegos.
- Conformado: creación del tubo o formación del cuerpo a partir del desarrollo.
- Fuelles: pliegues laterales que permiten abrir y expandir la bolsa.
- Corte: separación a la longitud requerida o troquelado de la geometría.
- Fondo: plegado, aplicación de adhesivo y presión, según el sistema constructivo.
- Asas: montaje en línea cuando la configuración lo incluye.
- Entrega: recuento y apilado para inspección y embalaje.
Cómo funciona una máquina de bobina, paso a paso
1. Desbobinado y guiado de la banda
Una bobina de papel kraft se instala en el soporte de desbobinado. El control de tensión estabiliza el material y el guiador mantiene alineado el borde. Si el papel se desplaza, los pliegues y el adhesivo también pierden su posición. La regulación debe adaptarse al gramaje y al ancho reales de trabajo.
Los distintos modelos de bobina cubren aproximadamente 35–150 g/m² en conjunto. Ese intervalo describe una familia de equipos; no significa que una sola máquina procese todos esos papeles. El comprador debe contrastar el material del pedido con la ficha del modelo cotizado.
2. Impresión flexográfica opcional
Algunas líneas incorporan unidades de uno a cuatro colores que imprimen antes del conformado. Son habituales en bolsas para alimentación y comercios. La impresión ófset de los pliegos permite otros acabados y exigencias gráficas, aunque el resultado final siempre depende de la imprenta, la tinta y el soporte.
La impresión en línea también condiciona la velocidad, el espacio y la potencia. Algunos bastidores con impresión trabajan en torno a 100–150 bolsas por minuto, mientras determinadas configuraciones sin impresión alcanzan 200. Compare siempre modelos concretos y una misma bolsa; la cifra máxima por sí sola no permite estimar la producción diaria.
3. Aplicación de adhesivo y formación del tubo
Se aplica adhesivo en un borde de la banda y el papel se pliega alrededor de una placa conformadora. La superposición forma una unión longitudinal. La tensión debe permanecer estable para que el cordón de cola conserve su posición y su continuidad. Una aplicación insuficiente puede provocar aperturas cuando se carga la bolsa.
Esta unión del cuerpo no debe confundirse con la del fondo. Para comparar dos construcciones, conviene inspeccionar la base y los laterales de muestras abiertas, además de observar el aspecto exterior.
4. Formación de los fuelles
Los elementos de plegado forman los fuelles laterales que permiten expandir la bolsa. La profundidad del fuelle limita el formato disponible y debe revisarse junto con el ancho y la altura. Una máquina que admite un ancho determinado no necesariamente admite cualquier combinación de altura y fondo.
5. Corte a longitud
Una cuchilla separa el tubo a la longitud programada, con corte recto o dentado según el equipo. El control servo permite cambiar parámetros, aunque siguen siendo necesarios los ajustes mecánicos que indique el fabricante.
La longitud de corte no equivale a la altura terminada. Por ejemplo, una longitud de 370 mm incluye material consumido en el fondo. Antes de aceptar una oferta, solicite un plano que relacione longitud de corte, altura útil y profundidad de base. Así se evita comprar un bastidor que cumple el ancho pero no alcanza la altura requerida.
6. Apertura, plegado y cierre del fondo
Ventosas y elementos de plegado abren el extremo del tubo. Después se forma la base, se aplica adhesivo y se mantiene presión para cerrar. El fondo puede ser cuadrado, de tipo SOS o en V, según el diseño de la línea. La distribución de cola y el tiempo de contacto resultan esenciales para obtener una base resistente.
En una construcción convencional queda una unión encolada transversal en el fondo. Su calidad debe comprobarse con la bolsa terminada, el peso previsto y un tiempo de curado representativo; observar únicamente la salida de la máquina no basta.
7. Colocación de asas, si está incluida
Una unidad integrada puede fabricar asas de papel retorcido o plano, unirlas a refuerzos y fijarlas a la bolsa. Funciona como un conjunto adicional sincronizado con la línea y aumenta la inversión. La configuración exacta influye en el precio de la máquina, la potencia y las necesidades de mantenimiento.
Las asas también cambian las exigencias del material. En determinados equipos de bobina, el gramaje mínimo práctico ronda 80 g/m² al incorporar asas. No asuma que un papel que funciona para una bolsa sin asas funcionará igual al añadir refuerzos y una carga superior.
8. Recuento y entrega
Los sensores cuentan las bolsas y el sistema de salida organiza las pilas. Las líneas de bobina suelen cubrir aproximadamente 30–200 bolsas por minuto según modelo y formato. Algunos equipos específicos para bolsas alimentarias sin asas alcanzan hasta 580. Esas velocidades pertenecen a aplicaciones distintas y requieren comprobar la especificación concreta.
Máquinas de bolsas de pliegos: qué cambia en el proceso
Las bolsas de compras de mayor rigidez suelen partir de hojas impresas, en ocasiones laminadas o con acabados superficiales. Las máquinas de bolsas de pliegos ZHENGWEI trabajan normalmente con 200–300 g/m². Las A10MINI y A13 admiten 180–300 g/m² según su ficha. No procesan bobinas ni papeles por debajo de 180 g/m².
La secuencia comienza con alimentación individual, hendido y corte de la geometría, formación del cuerpo, cierre correspondiente y colocación de asas. La impresión ófset se realiza antes de entrar en la línea. Esto permite evaluar el pliego impreso y su acabado antes de fabricar las bolsas.
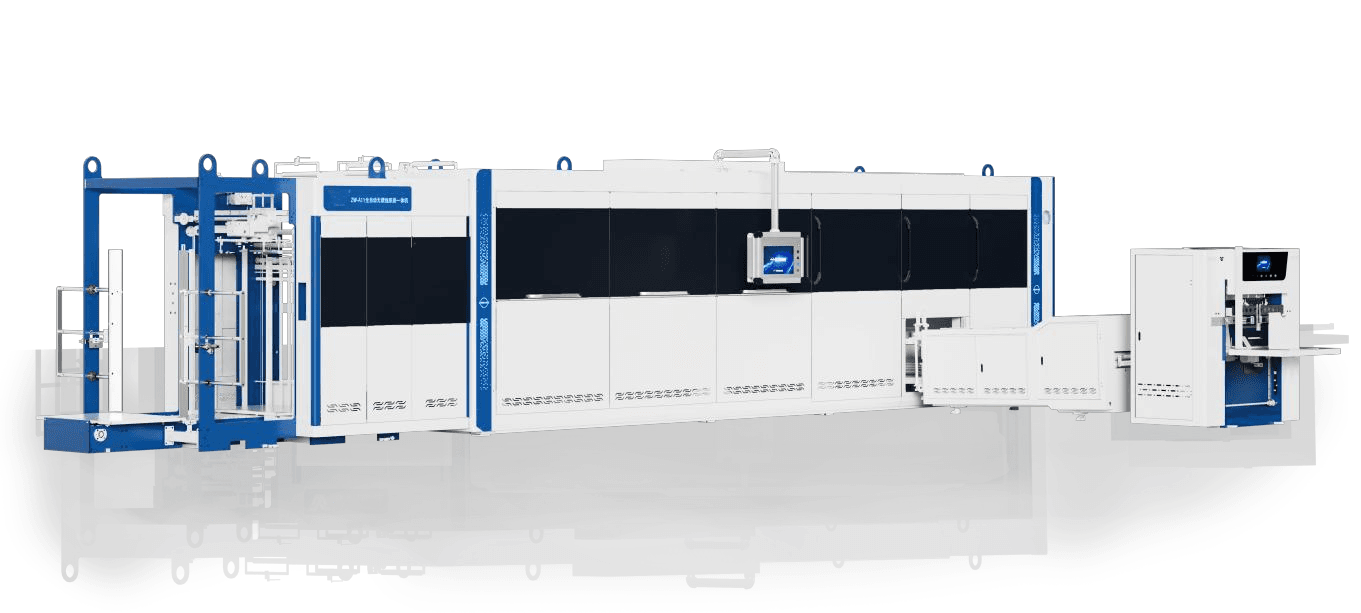
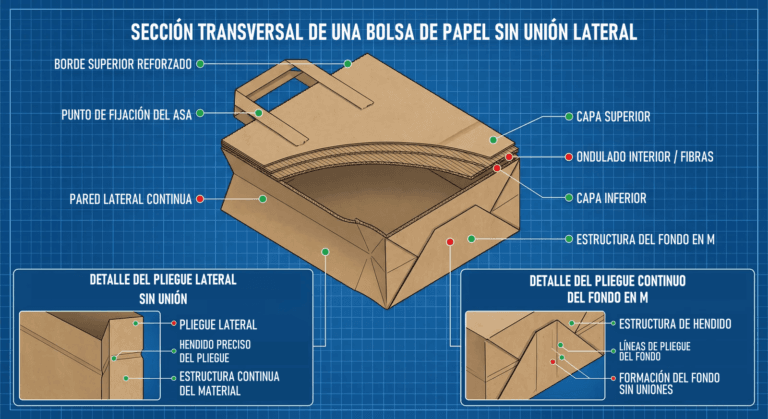
Dentro de las máquinas de bolsas de pliegos hay una diferencia adicional en la base. Una construcción convencional pliega y encola el fondo. La tecnología de la serie ZW utiliza un desarrollo troquelado que envuelve la base en U: el fondo queda formado por una pieza continua y las uniones se sitúan en los pliegues laterales. La comparación se desarrolla en la guía de bolsas sin unión en el fondo y tradicionales.
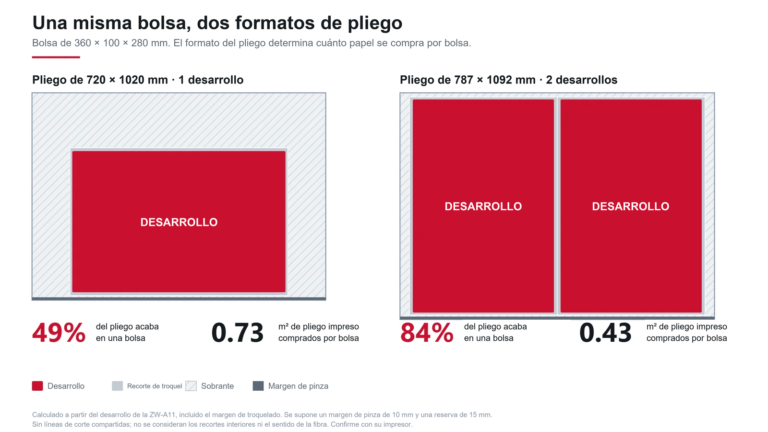
Comprobación práctica: revise el formato del pliego antes de comparar velocidades. La ZW-A11 admite hojas de 560–1040 mm de longitud y 310–680 mm de ancho. Un diseño fuera de esos límites requiere otro formato, otra distribución o un equipo diferente.
Componentes clave de las máquinas de bolsas de pliegos y de bobina
- Servomotores: sincronizan estaciones y ayudan a repetir posiciones. El número de ejes debe relacionarse con los ajustes concretos disponibles.
- PLC y pantalla: guardan recetas y permiten diagnosticar alarmas. Confirme marcas, modelos y disponibilidad de repuestos; no deduzca el soporte futuro solo del logotipo.
- Vacío y neumática: sujetan y transportan el papel. Revise ventosas, filtros, presión y estabilidad de la alimentación.
- Sistema de cola: puede utilizar adhesivo acuoso en cuerpo y fondo, y termofusible en ciertas unidades de asas. La elección depende del soporte y del proceso.
- Fotocélulas y registro: mantienen la relación entre impresión, corte y pliegues. Son especialmente relevantes para diseños con márgenes estrechos.
Qué piezas requieren atención primero
Ventosas. Una ventosa endurecida o agrietada puede causar una alimentación irregular que solo se manifiesta después como atasco. La pauta de servicio de ZHENGWEI contempla limpiarlas en cada turno y comprobar la aspiración al menos una vez por semana.
Boquillas. Deben purgarse y protegerse durante las paradas conforme al procedimiento del adhesivo. La limpieza semanal evita acumulaciones que alteran el caudal. La cola parcialmente seca puede producir una base que parece cerrada y después se abre bajo carga.
Reglas de hendido. El desgaste reduce la definición del pliegue y dificulta el conformado posterior. Revise la presión, el soporte y el estado de la regla antes de atribuir el problema a la rigidez del papel.
Prueba de aceptación: lleve su propio material a la demostración. El papel reciclado, laminado o de mayor espesor puede comportarse de manera diferente al seleccionado por el proveedor. Mida bolsas aceptadas, merma y paradas durante una prueba representativa.
Velocidad y personal: máquinas de bolsas de pliegos frente a bobina
| Familia | Producción orientativa | Material y observaciones |
|---|---|---|
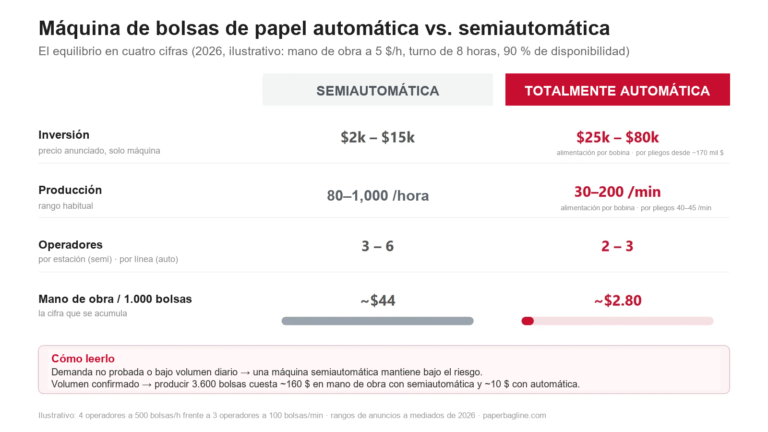
| Semiautomática | 80–1000 bolsas/hora | Depende de las operaciones manuales y del número de estaciones. |
| Automática de bobina | 30–200 bolsas/minuto | Intervalo de diferentes modelos; el formato y las asas condicionan el resultado. |
| Alimentaria específica | Hasta 580 bolsas/minuto | Aplicaciones concretas sin unidad de asas; comprobar cada ficha. |
| ZHENGWEI de pliegos | 40–45 bolsas/minuto; A14MAX: 35–38 | Generalmente 200–300 g/m²; A10MINI/A13: 180–300 g/m². |
En una línea automática, una referencia habitual es 2–3 personas para cargar, inspeccionar y embalar, pero debe confirmarse la plantilla de toda la instalación. En semiautomáticas pueden requerirse 3–6 personas por estación; no confunda ese dato con el personal total de la fábrica.
Para las máquinas de bolsas de pliegos y de bobina, elija un punto de producción realista dentro del intervalo. Una bolsa ancha puede trabajar cerca del extremo inferior de la ficha. Solicite una prueba con las dimensiones, el papel, las asas y el acabado del pedido.
Consulte la guía de precios para preparar el presupuesto y la guía de selección para relacionar producto y proceso.
Preguntas frecuentes sobre máquinas de bolsas de pliegos
¿Cuántas bolsas puede fabricar una máquina por minuto?
Depende de la familia. Las de bobina suelen situarse entre 30 y 200 por minuto; determinados equipos alimentarios alcanzan 580. Las máquinas de bolsas de pliegos ZHENGWEI trabajan normalmente a 40–45, y la A14MAX a 35–38. Estas cifras requieren validación con el pedido real.
¿Cuántas personas se necesitan?
Una referencia para líneas automáticas es 2–3 personas, sujeta a carga, inspección y embalaje. Las semiautomáticas necesitan más trabajo manual. Pida una distribución de personal por estación y turno.
¿Qué papel admite cada sistema?
Los modelos de bobina cubren aproximadamente 35–150 g/m² entre distintas máquinas. En ZHENGWEI, los equipos de pliegos parten normalmente de 200 g/m²; A10MINI y A13 permiten 180. Confirme gramaje, espesor y acabado.
¿Qué diferencia existe entre bobina y pliegos?
La bobina forma un tubo a partir de una banda continua y puede imprimir en flexografía en línea. El proceso de pliegos parte de hojas previamente impresas y permite geometrías y acabados específicos. La elección depende del producto, no solo de la velocidad.
¿Por qué algunas bolsas no tienen unión en el fondo?
El desarrollo troquelado envuelve la base en U y deja una pieza continua en el fondo. Las uniones se sitúan en los laterales. Es una construcción distinta de plegar y encolar un fondo convencional.
Envíe las dimensiones, el material y el diseño de la bolsa para solicitar muestras y una cotización actualizada. Consulte los equipos de pliegos ZHENGWEI o contacte con el equipo técnico.